銲接接合Welded Connections
銲道型式與應力 Types of Welds and Loadings
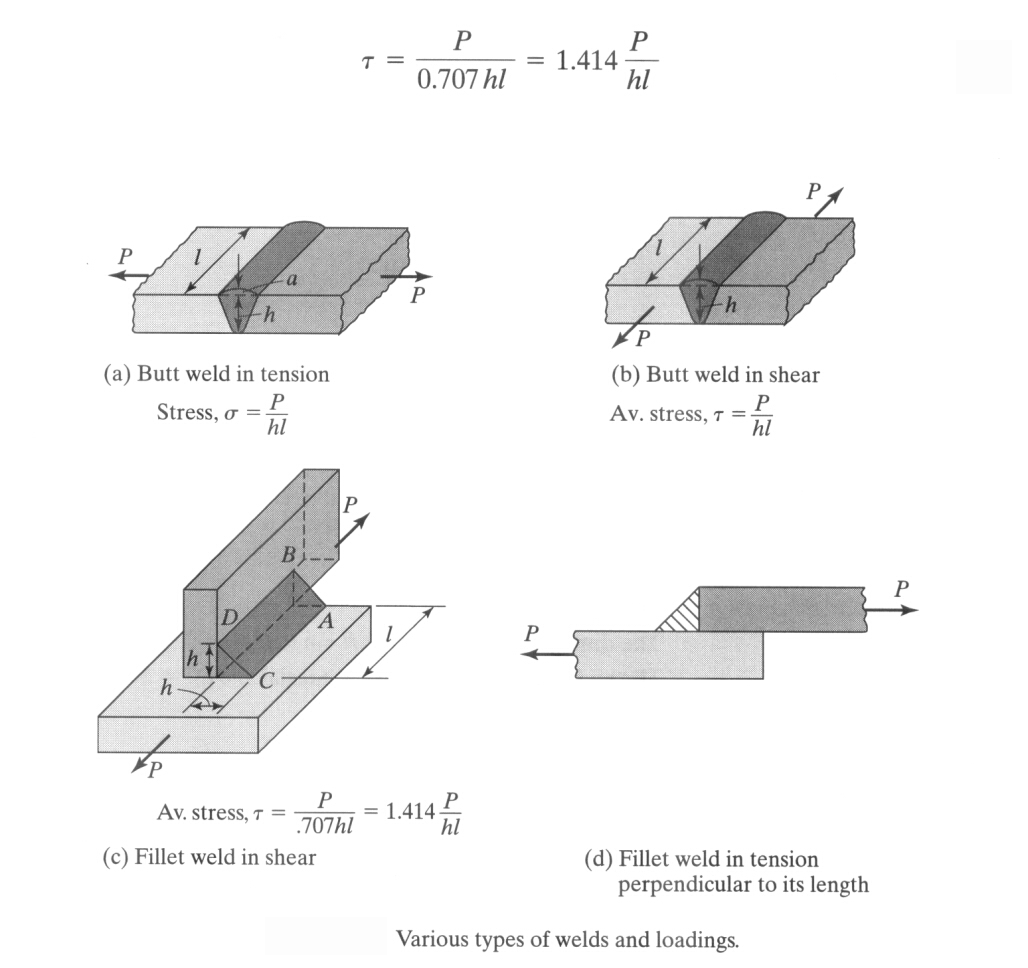
對接銲(butt weld)把兩塊板的端面接在一起,銲道厚度等於板厚 \(h\)、長 \(l\)。受拉時 \(\sigma=P/(hl)\);受剪時平均剪應力 \(\tau=P/(hl)\)。
填角銲(fillet weld)銲在兩面相交的角落,斷面是腳長 \(h\) 的等腰直角三角形。最小截面在 45° 的喉部,寬 \(h\cos45^\circ=0.707h\),所以平均剪應力為
$$\tau=\frac P{0.707hl}=1.414\frac P{hl}$$填角銲受垂直於銲道的拉力時(上圖 (c)),喉部同時有正向與剪應力,習慣上仍以同一式近似計算。(補充)
原圖對照(銲道型式)
偏心負載 Eccentric Loading
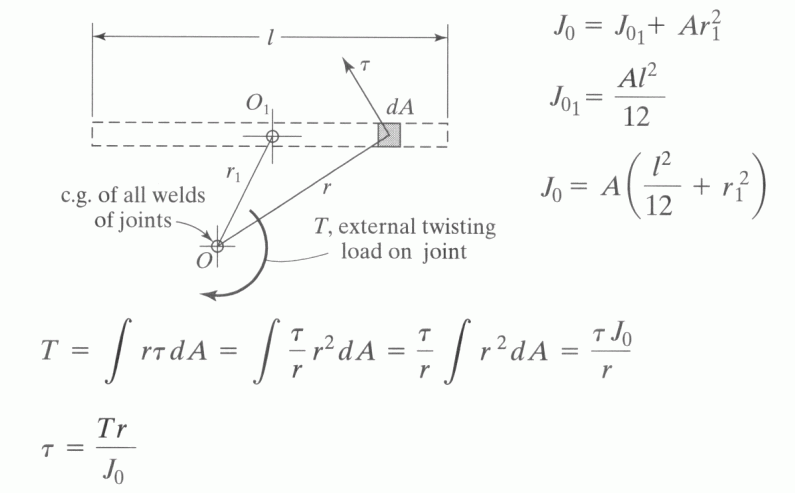
負載不通過銲道群的形心時,除了直接剪應力 \(P/A\) 之外,還有扭矩 \(T\) 使接合繞形心 O 轉動。假設各點的剪應力與到 O 的距離 \(r\) 成正比、方向垂直於 \(r\):
$$T=\int r\tau\,dA=\int\frac\tau rr^2dA=\frac\tau r\int r^2dA=\frac{\tau J_0}r\ \Longrightarrow\ \tau=\frac{Tr}{J_0}$$長 \(l\)、面積 \(A\) 的一段直線銲道,對自身中點 \(O_1\) 的極慣性矩為 \(Al^2/12\)(忽略喉部厚度);再用平行軸定理移到形心 O:
$$J_0=J_{01}+Ar_1^2=A\left(\frac{l^2}{12}+r_1^2\right)\tag{6}$$各段相加得整個銲道群的 \(J_0\)。直接剪應力與扭轉剪應力以向量相加,最大值通常在離形心最遠的點。以最大剪應力理論,銲材的剪力降伏強度取 \(0.5\sigma_{yp}\),安全係數 \(F_s=0.5\sigma_{yp}/\tau\)。
原圖對照(偏心負載)
例題 7-2 Example 7-2
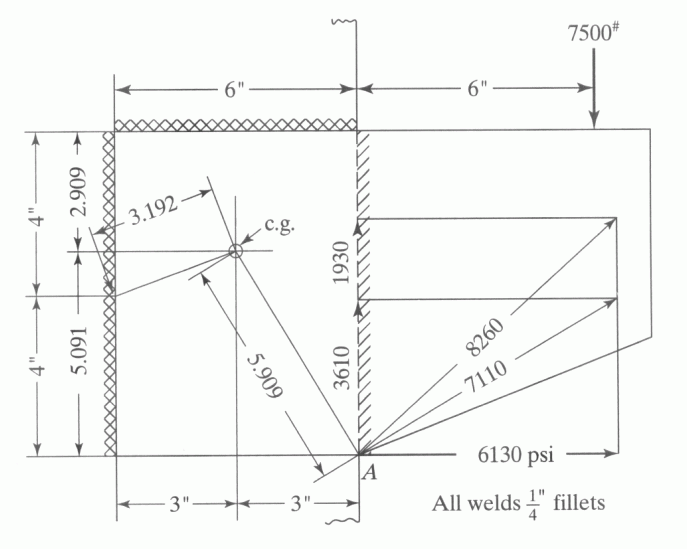
偏心負載的托架銲在支撐上(下圖)。負載為靜負載,求銲道的最大應力;銲材降伏強度 50 000 psi,求安全係數。
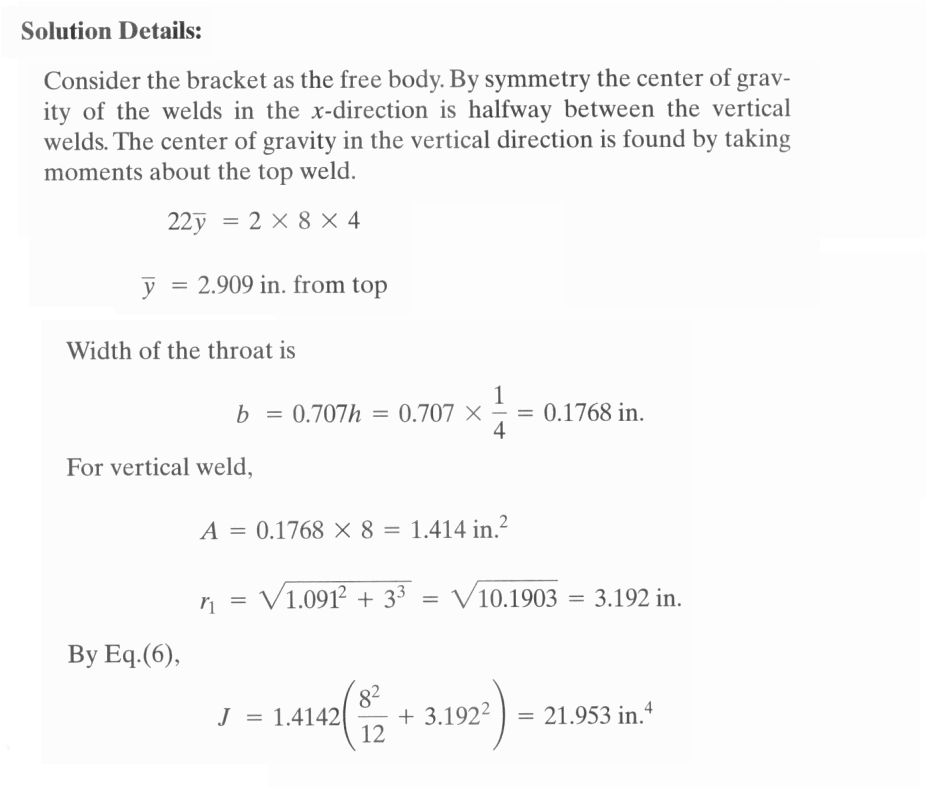
立銲:\(A=0.1768\times8=1.414\) in²,\(r_1=\sqrt{1.091^2+3^2}=\sqrt{10.1903}=3.192\) in:
$$J=1.4142\left(\frac{8^2}{12}+3.192^2\right)=21.953\ \text{in}^4$$頂部銲道:\(A=0.1768\times6=1.061\) in²:
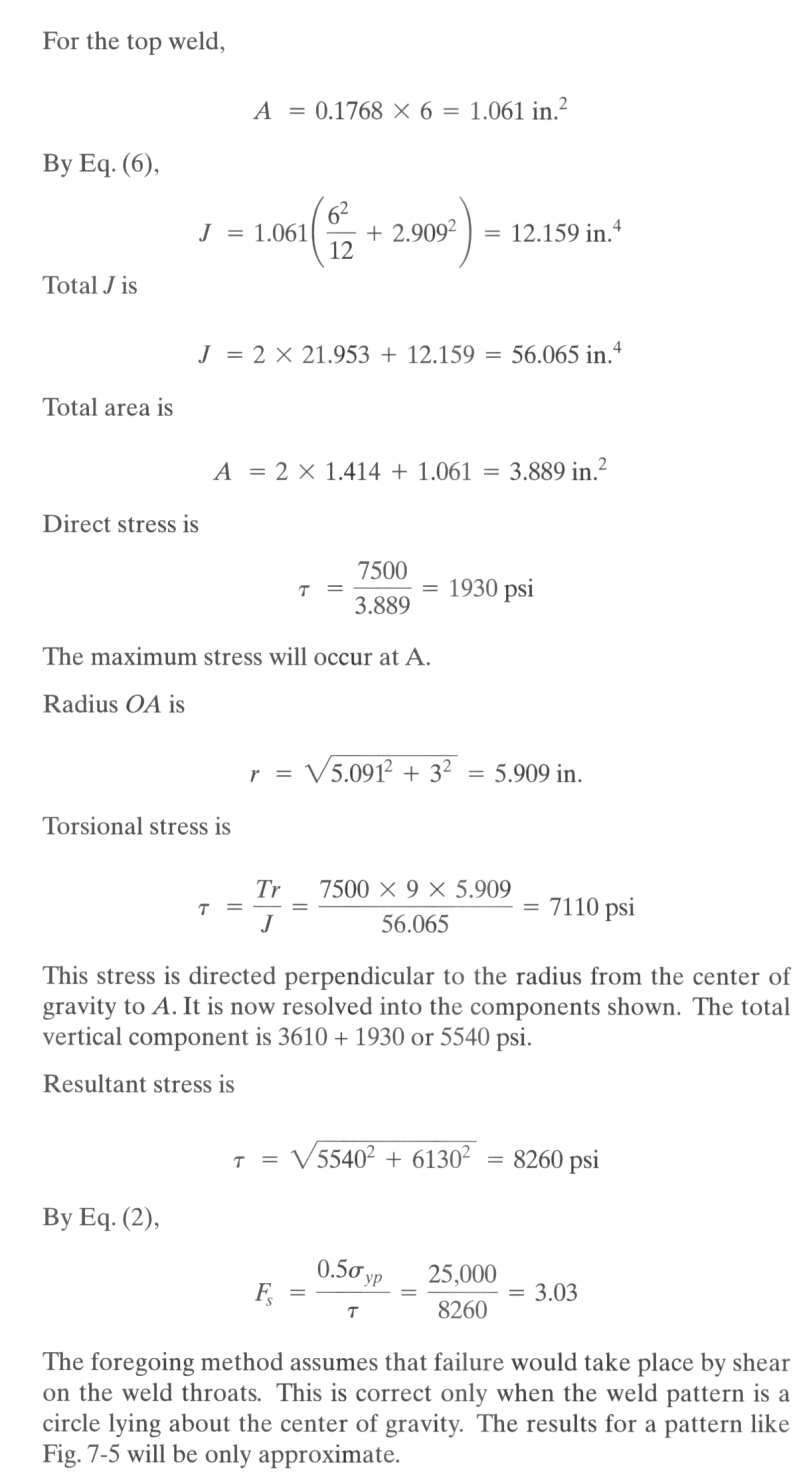
$$J=1.061\left(\frac{6^2}{12}+2.909^2\right)=12.159\ \text{in}^4$$ $$J=2\times21.953+12.159=56.065\ \text{in}^4,\qquad A=2\times1.414+1.061=3.889\ \text{in}^2$$直接剪應力 \(\tau=7500/3.889=1930\) psi。最大應力在 A 點,\(OA=\sqrt{5.091^2+3^2}=5.909\) in:
$$\tau=\frac{Tr}J=\frac{7500\times9\times5.909}{56.065}=7110\ \text{psi}$$這個應力垂直於形心到 A 的連線,分解為水平 6130、垂直 3610 psi。垂直分量合計 \(3610+1930=5540\) psi:
$$\tau=\sqrt{5540^2+6130^2}=8260\ \text{psi},\qquad F_s=\frac{0.5\sigma_{yp}}\tau=\frac{25\,000}{8260}=3.03$$以上方法假設破壞發生在銲道喉部的剪力。這只有在銲道為以形心為圓心的圓時才完全正確;像本例的形狀只是近似。
編註:原講義 \(r_1=\sqrt{1.091^2+3^3}\),次方應為 \(3^2\)(根號內的 10.1903 是用 \(3^2\) 算的)。補充:負載到形心的力臂 \(3+6=9\) in;以向量直接計算 A 點應力得 8262 psi,\(F_s=3.03\)。
原圖對照(例題 7-2)
例題 7-3 Example 7-3
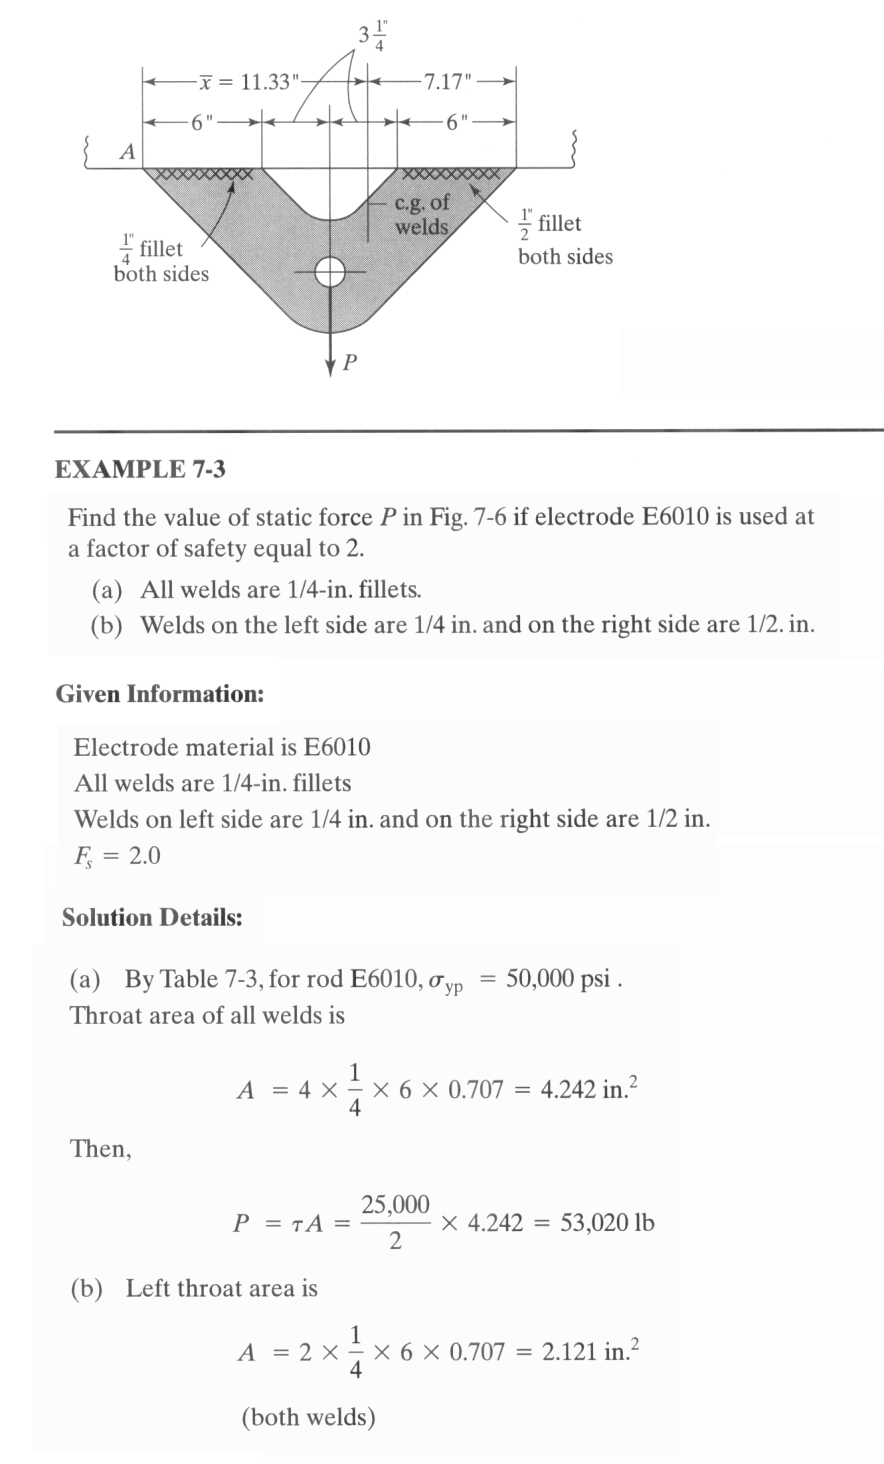
V 形托架以兩組水平銲道(各在板的兩側)銲在上方的構件上:左右兩組各長 6 in,兩組之間相距 6½ in;負載 \(P\) 作用在兩組正中間,距左組右端 3¼ in(距左端 A 9.25 in)。電銲條 E6010,安全係數 2,求靜負載 \(P\)。(a) 全部銲道為 1/4 in 填角;(b) 左組 1/4 in、右組 1/2 in。
銲道對稱,形心恰在負載線上,沒有扭矩。
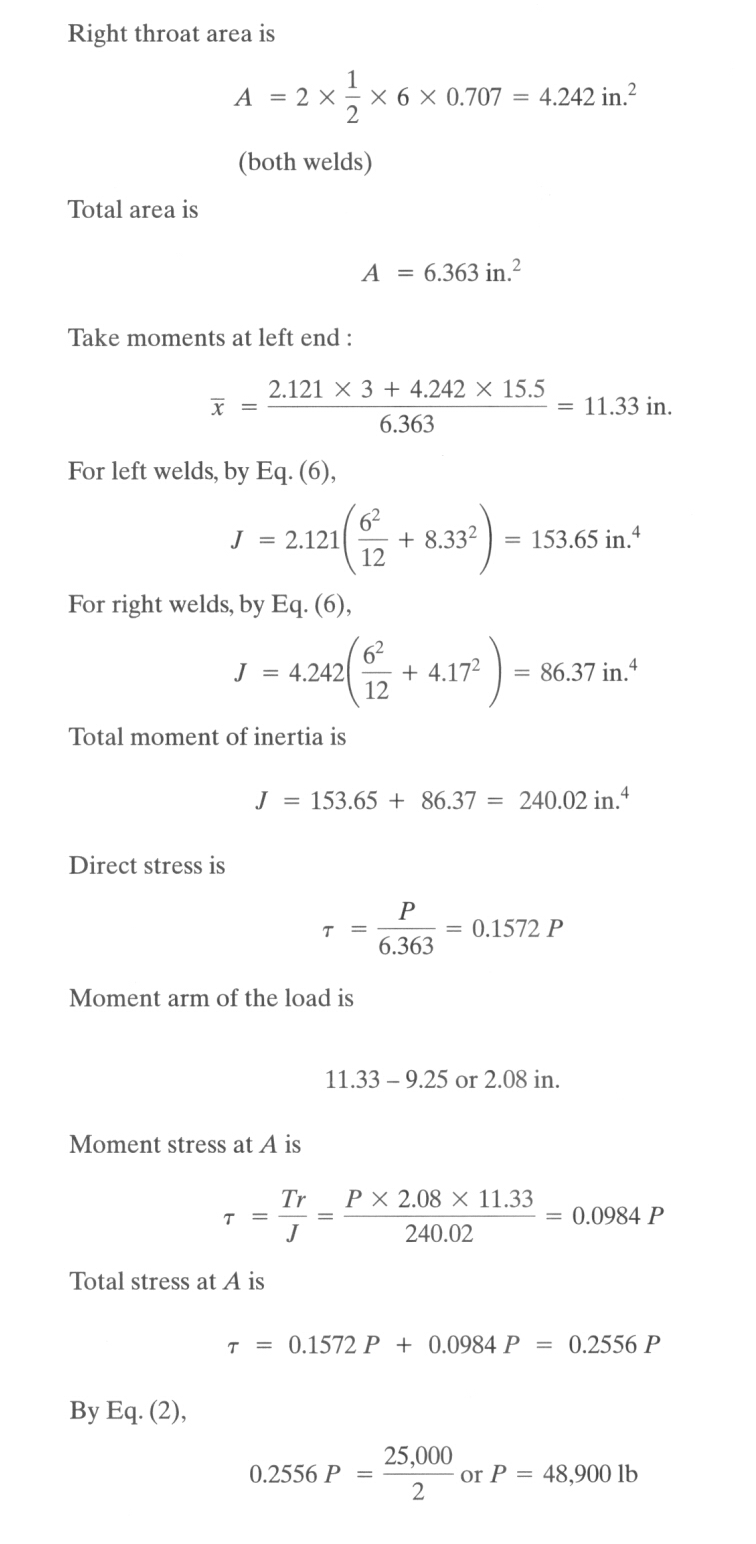
(b) 左組喉部面積 \(2\times\tfrac14\times6\times0.707=2.121\) in²,右組 \(2\times\tfrac12\times6\times0.707=4.242\) in²,合計 6.363 in²。對左端取力矩求形心:
$$\bar x=\frac{2.121\times3+4.242\times15.5}{6.363}=11.33\ \text{in}$$ $$J=2.121\left(\frac{6^2}{12}+8.33^2\right)+4.242\left(\frac{6^2}{12}+4.17^2\right)=153.65+86.37=240.02\ \text{in}^4$$直接剪應力 \(\tau=P/6.363=0.1572P\)。負載的力臂 \(11.33-9.25=2.08\) in,A 點(左端)的扭轉剪應力與直接剪應力同向:
$$\tau=\frac{Tr}J=\frac{P\times2.08\times11.33}{240.02}=0.0984P,\qquad \tau=0.1572P+0.0984P=0.2556P$$ $$0.2556P=\frac{25\,000}2\ \Longrightarrow\ P=48\,900\ \text{lb}$$補充:(b) 的銲道更多,容許負載反而從 53 000 降到 48 900 lb:加大右組使形心右移 2.08 in,負載不再通過形心,多出的扭矩讓左端 A 的應力升高。銲道配置應盡量使形心落在負載作用線上。
原圖對照(例題 7-3)
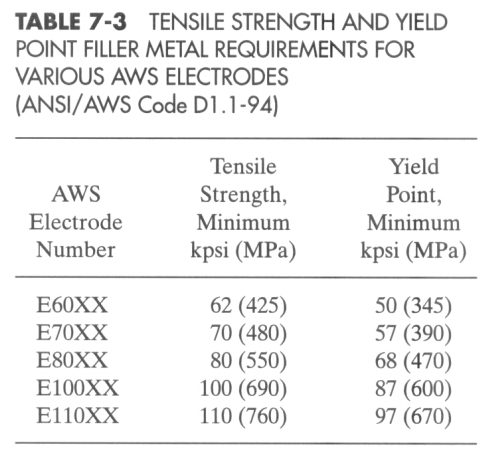
電銲條強度 Table 7-3
Table 7-3 各種 AWS 電銲條的銲材最低強度(ANSI/AWS D1.1-94):
| AWS 編號 | 抗拉強度 kpsi(MPa) | 降伏點 kpsi(MPa) |
|---|---|---|
| E60XX | 62(425) | 50(345) |
| E70XX | 70(480) | 57(390) |
| E80XX | 80(550) | 68(470) |
| E100XX | 100(690) | 87(600) |
| E110XX | 110(760) | 97(670) |
補充:編號前兩或三位數是銲材抗拉強度(kpsi),後兩位表示銲接位置與藥皮種類,例如 E6010 是 60 kpsi、可全位置銲接的纖維素藥皮銲條。
原圖對照(Table 7-3)
下一頁:鉚接接合。