滑軌(直線導引)Slide Guides & Linear Guides
原講義此頁為一篇廠商技術文章(英文);本頁改寫成中文摘要,比較表、預壓模型與例題為補充。
滑動導軌 Box Ways
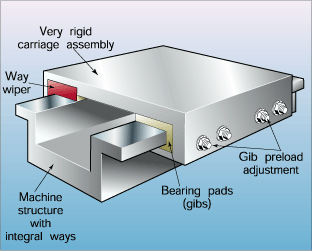
滑動導軌是最傳統的導引方式:精密研磨的平面互相滑動,常見斷面為燕尾形與平面(矩形)形,用斜鐵或壓板(gib)調整間隙。
- 優點:構造與操作簡單。
- 缺點:摩擦大、速度受限;高速移動時摩擦生熱,大加速度使磨耗加快;滑動面本來就有間隙,而且會隨磨耗增加。
- 導軌常與機架做成一體(甚至直接鑄出),現場修理困難,往往要把機器送回原廠。
原圖對照(滑動導軌)
靜壓導軌 Hydrostatic Ways
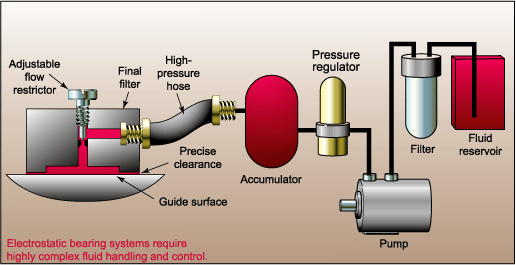
另一個極端是靜壓導軌:泵把壓力油經節流器送進滑座底面的油袋,形成一層油膜把滑座托起,兩面完全不接觸。摩擦與振動都很小、速度高,但需要泵、調壓閥、蓄壓器、濾油器等一整套精密的供油系統來維持壓力與流量,構造複雜且昂貴。
補充:油袋內的壓力 \(p_r\) 大致均勻,再沿四周的封油面線性降到 0。負載增加使油膜變薄時,流出油袋的油變少、節流器上的壓降變小,\(p_r\) 隨之升高把滑座撐回去——節流器使靜壓導軌具有剛性。與上一頁的流體動壓軸承不同,靜壓導軌靠外部泵供壓,靜止時也有油膜。
原圖對照(靜壓導軌)
直線滾動導軌 Anti-Friction Linear Guides
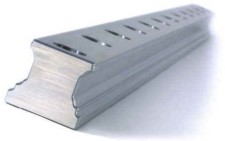
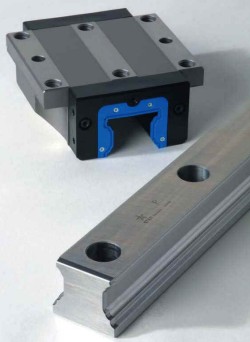
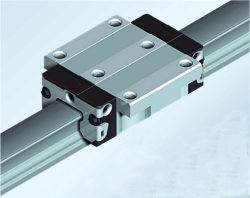
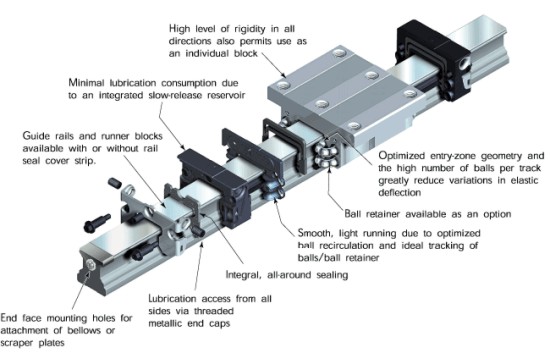
直線滾動導軌兼顧兩者:精密軌道用螺栓固定在機台上,滑塊內的鋼珠(或滾子)在負載區滾動,經端蓋轉向進入回流道循環使用。因為是滾動而不是滑動:
- 速度與加速度:快速進給超過 3000 in/min(1.27 m/s)已很普遍;文章中的產品可達 5 m/s、500 m/s²。
- 發熱與磨耗:發熱可以忽略,可以連續快速移動,幾乎沒有磨耗。
- 驅動力:推動滑座所需的力大幅降低,馬達與滾珠螺桿可以選小一點,降低成本。
- 精度:以預壓減少或消除間隙;導軌本身的尺寸精度高,全行程的走行偏差可達 5~10 μm(0.0002~0.0004 in)。
- 維修:軌道與滑塊都是螺栓固定的標準件,可在現場拆換,停機時間與費用大幅減少。
- 設計彈性:同一系列零件可用在多種機型,減少庫存;常靠導軌本身的精度保持側向與高度偏差,省下額外的位置回授元件。新產品還整合了夾持/煞車、密封與潤滑儲油等功能。
原圖對照(直線導軌)
三種導引的比較 Comparison
| 項目 | 滑動導軌 | 靜壓導軌 | 直線滾動導軌 |
|---|---|---|---|
| 摩擦 | 大(滑動) | 極小(油膜) | 小(滾動) |
| 速度 | 低 | 高 | 高 |
| 發熱、磨耗 | 大;間隙隨磨耗增加 | 幾乎無磨耗 | 發熱可忽略、磨耗小 |
| 間隙與剛性 | 有間隙 | 剛性靠節流器與供油壓力 | 以預壓消除間隙、提高剛性 |
| 構造與成本 | 簡單 | 需要整套供油系統,昂貴 | 標準品,成本適中 |
| 維修 | 常與機架一體,修理困難 | 供油系統需要維護 | 螺栓固定,可現場更換 |
本表由本站依原文整理。
預壓、剛性與振動 Preload, Rigidity & Vibration
有人認為直線導軌不如滑動導軌剛硬,因為過去的設計靠笨重的結構和軸承來壓抑振動,但那樣會犧牲速度與動態響應、增加摩擦。現代的做法是把導引系統當成整體設計的一部分:用預壓調整滾動接觸的彈簧特性,提高剛性,並把系統的自然頻率移到機器正常工作的頻率範圍之外。
補充:為什麼預壓會提高剛性 鋼珠的 Hertz 接觸變形為 \(\delta=K F^{2/3}\),力越大越「硬」。把兩列接觸互相頂住,先各壓縮 \(\delta_0\)(預壓力 \(F_p\));外力 \(F\) 使滑塊移動 \(x\) 時,一側變形增加、另一側減少:
$$F=F_p\left[\left(1+\frac x{\delta_0}\right)^{3/2}-\left(1-\frac x{\delta_0}\right)^{3/2}\right]$$\(F\) 很小時剛性為 \(\dfrac{dF}{dx}=\dfrac{3F_p}{\delta_0}\),正好是單一接觸在 \(F_p\) 時剛性的 2 倍;外力達 \(2\sqrt2\,F_p\) 時另一側脫離(\(x=\delta_0\)),之後與無預壓相同。在這個負載下,有預壓的變位只有無預壓的一半。
自然頻率 \(f=\dfrac1{2\pi}\sqrt{\dfrac km}\),剛性提高,自然頻率就跟著提高:
以預壓把剛性提高為 2 倍,\(f\) 變成 \(\sqrt2\) 倍,即 355.9 Hz。代價是摩擦力與發熱略增、壽命略減,所以預壓等級要依用途選擇。
補充模型把四列鋼珠簡化成上下兩列對置,用來說明趨勢;實際產品的剛性請查型錄。
上一頁:軸頸軸承的流體動壓潤滑;滾珠螺桿見本章首頁。